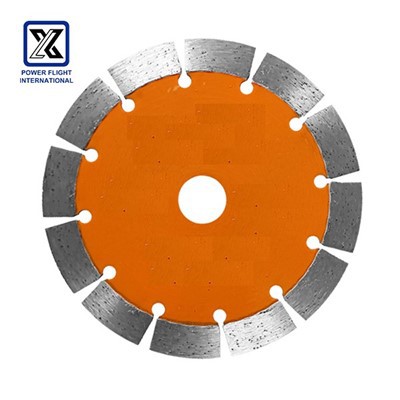
3. Balansen som krävs för hög-kapning med diamantsågblad.
Ett väl-designat diamantsågblad kräver en exakt balans mellan två hastigheter: den hastighet med vilken diamanterna nöts ner och den hastighet med vilken matrisen nöts ner.
Hastigheten med vilken diamanterna nöts ner måste matchas med den hastighet med vilken matrisen nöts ner. Om diamanterna nöts ner för snabbt blir bladet skarpt men dess livslängd blir extremt kort på grund av för tidig diamantförlust; om diamanterna slits ner för långsamt kommer bladet att bli trubbigt, vilket resulterar i högt skärmotstånd, kraftig överhettning, maskinöverbelastning och till och med att skärhuvudet bränns ut.
Matrisnötningshastigheten måste anpassas till egenskaperna hos materialet som skärs. Vid skärning av hårda, spröda material som hård granit, armerad betong etc. krävs en mer slitstark matris; annars kommer diamanterna att falla ut innan de blir matta. Vid skärning av mjuka men mycket nötande material som asfalt, nygjuten betong eller mjuk sandsten krävs en svagare, snabbare-nötningsmatris för att säkerställa att diamanterna förblir exponerade och bibehåller sin skärpa.
Kort sagt, förslitningshastigheten på diamantsågbladets matris bör vara ungefär lika med den hastighet med vilken diamanterna exponeras; detta är den gyllene regeln för sågbladsdrift.
4. Nyckelparametrar som påverkar skärprestandan hos diamantsågblad.
1) Linjär hastighet: Om hastigheten är för låg kommer skärkraften att vara otillräcklig; om hastigheten är för hög kommer intensiv friktion att generera värme, vilket gör att matrisen mjuknar för snabbt, vilket leder till för tidig förlust av diamanter eller bladvibrationer.
2) Matningstryck: Trycket måste vara måttligt för att säkerställa att diamanterna pressas in i materialet för att producera ett snitt, utan att få bladet att böjas eller vinkla.
3) Kylning och borttagning av spån: Vatten- eller luftkylning måste appliceras under skärning för att förhindra överhettning, vilket kan göra att matrisen slits ut eller brinner ut för snabbt. Spån och pulver måste avlägsnas under skärning för att undvika sekundärt slitage eller blockeringar.
5. Jämförelse av de två huvudtyperna av sågklingor.
De sågblad som vanligtvis finns på marknaden idag kan i huvudsak delas in i två huvudtyper: kontinuerliga-kantsågblad och slitsade-sågblad med tandkant.
Kontinuerliga-sågblad har inga kuggskåror längs skäreggen; istället förlitar de sig på en kontinuerlig diamantringyta för att uppnå exakt slipning med låg-slipning. De används främst för precisionsskärning av kakel, keramik, glas och marmor, vilket ger jämna snitt utan avhuggna kanter. De har dock en låg skärhastighet och kräver vattenkylning.
Slitsade-sågblad med kuggkanter har spår på skäreggen för att underlätta inträngning av kylvatten och avlägsnande av spån. De förlitar sig främst på de individuella "tändernas" intermittenta stötar och slipverkan. Dessa används främst för att skära material som granit, betong, asfalt och slitstark sten. De erbjuder snabba skärhastigheter och utmärkt värmeavledning, vilket gör dem lämpliga för-tunga skärtillämpningar.
6. Sammanfattning
Arbetsprincipen för ett diamantsågblad är en kontrollerad slitageprocess: den höghastighetsroterande metallmatrisen, som bär diamantslipkorn, utför mikroskopisk plöjning på materialet som skärs. Samtidigt slits själva matrisen bort i en jämn takt, vilket gör att åldrade diamanter tappas och kontinuerligt exponerar nya, vassa korn, vilket säkerställer att sågbladet förblir effektivt och skarpt hela tiden.
Denna geniala "själv-förnyande" design ger diamantsågblad oöverträffad effektivitet och lång livslängd vid sågning av ultra-hårda material som natursten och betong.